

 做塑料的朋友都在关注的微信公众号——艾邦高分子,戳蓝色字体关注吧!
影响塑料制品精度的因素包括收缩率、吸水率、热膨胀系数及蠕变四个因素。
1、塑料的吸水性
塑料的吸水性大小与其分子结构有关,分子中含有酯基或酰胺基结构的聚合物吸水率偏大,具体如 PA类、PC、POM、PMMA、PES及 PPO 等。
塑料的吸水性影响塑料的使用精度,即制品在潮湿环境中使用,由于吸水而引起尺寸增大。 塑料吸水性对尺寸精度的影响量不如收缩影响大。 但有些吸水率大的品种, 如PA也比较显著。如PA66的吸水率最大为 1.6%,而每1%的吸水率就会引起1/3~1/4 的尺寸公差。
2、塑料的热膨胀性
热胀冷缩是物体的大致规律。衡量其热膨胀程度可用热膨胀系数表示。同金属相比,塑料的热膨胀系数大得多。例如,钢的热膨胀系数为1.2×10¯⁵K-1,而 LDPE 的热膨胀系数竟高达 10×10¯⁵K-1,比金属高出近十倍。因此可以说,塑料的尺寸对温度十分敏感。例如某塑料制品在 20℃时,其尺寸变化为 0.1%;在 35℃时,尺寸变化增大到 0.15%;而在­-5℃时,尺寸则减少0.25%。
塑料的热膨胀系数与熔体流动方向有关。与收缩不同的是其纵向的热膨胀系数要比横向的热膨胀系数小,一般要小一半左右。 塑料的热膨胀只有在温度变化的环境中才会影响其尺寸的精度。温度不变时,热膨胀对塑料的尺寸精度无影响。
3、塑料的蠕变性
塑料的蠕变是指成型后的塑料制品在使用过程中,由于受到应力的作用,材料的形变随时间增加而逐渐增大的,从而产生永久形变的现象,进而引起塑料尺寸的变化,影响其尺寸精度。
塑料的蠕变受应力、温度及时间三个因素影响;应力越大,温度越高,时间越长,其相应的蠕变增大。下面介绍儿种塑料的蠕变性。几种材料蠕变大小顺序:LDPE、HDPE、PA、PET、>POM、PC>PSF、ABS、PPO。
a)PA的蠕变较大,不适于生产精密工业配件。 在 70℃温度下, 其蠕变值高达 5%左右,尤其以 PA1010 最大,而PA66 最小;PA的蠕变受温度影响较大。
b)POM POM 的蠕变性适中,比 PA小,但比PSF及 PC大。在 50℃时,其蠕变值为1%左右。PC的蠕变是塑料中相当小的。在70℃温度下,一般为0.7%左右,并且超过10d后,几乎不随时间延长而增加。
c)PSF是塑料中蠕变性最小的。在 50℃温度下,其蠕变值仅为 0.14%~0.2%。
d)ABS的蠕变比较小。在 50℃温度下,其蠕变值为 0.4%~0.5%,仅比 PSF大一点。
e)PET的蠕变对温度较敏感。在23℃时,虽然纯PET的蠕变值小于1%,而且GFPET 的蠕变值 几乎为零;但在70℃,纯PET的蠕变值则高达10%。PET进行GF增强后的蠕变值大大下降,最低可下降到 2%左右。
f)PE是塑料中蠕变最大的品种。在50℃温度下,其蠕变值可达:LDPE 为 4%~5%,HDPE 为4%。
4.塑料的收缩性
塑料的收缩性对塑料制品的尺寸精度影响最大。不同塑料原料之间的收缩率大不相同.塑料的收缩分为成型加工收缩和加工后收缩两类。回复“精度”,查询更多相关文章
加工后收缩:制品脱模后一段时间内的收缩,与成型收缩相比,后收缩一般比较小。
原因
a)制品内部应力的松弛作用
对于分子链呈刚性的聚合物,制品的后收缩比较大;这主要是因为刚性分子链运动速度慢,其分子链从一种状态转变为另一种状态,需要一个较长时间的重新排列过程,因而后收缩时间比较长,而且后收缩率比较大。另一方面,刚性分子链易产生内应力,成型后会进行慢慢地应力松弛。例如以PS为例,其注塑制品脱模三个月后,还会发生 0.005%的后收缩
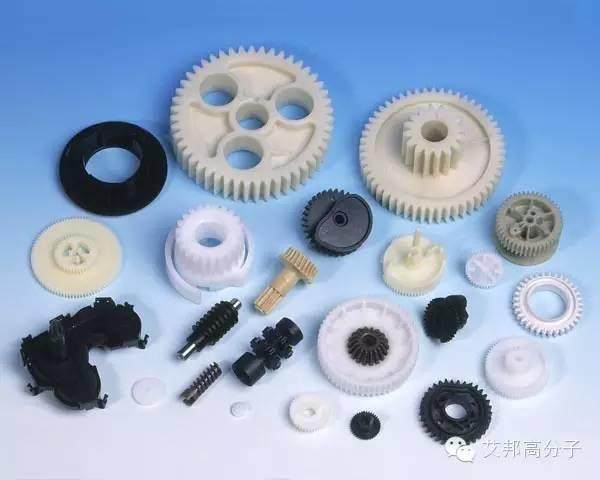
图:精密注塑齿轮
b)继续结晶
对结晶聚合物而言,制品出模时,并未达到完全结晶,在常温下仍可继续结晶,从而引起制品的微量收缩。另外,出模后塑料制品如进行退火处理,制品的应力松弛和后结晶会进一步加大,从而引起后收缩增加。
后收缩率一般可用下式估算:
ΔLa = Lt ⋅α(tP −tw )
式中ΔLa ――后收缩量,cm;
Lt ――制品脱模 30min后沿收缩方向的长度,cm;
α ――塑料热膨胀系数,cm/(cm∙℃);
tP ――脱模时温度,℃;
tw 工作环境温度,℃。
一般情况下,制品的后收缩在脱模 30min后基本完成。
表1 热塑性塑料的收缩率、吸水率及热膨胀系数
|
塑料品种 |
收缩率/% |
吸水率/% |
热膨胀系数/(×10-5K-1) |
|
LDPE |
1.5~5.0 |
0.03 |
10.0~20.0 |
|
LLDPE |
1.5~5.0 |
0.03 |
14.0~16.0 |
|
HDPE |
2.0~5.0 |
0.03 |
11.0~13.0 |
|
PP |
1.0~2.5 |
0.01~0.03 |
5.8~10.0 |
|
30%GFPP |
0.4~0.8 |
0.05 |
2.9~5.2 |
|
PA6 |
0.6~1.4 |
3.0 |
8.3 |
|
30%GFPA6 |
0.3~0.7 |
0.9~1.3 |
1.2~3.2 |
|
PA66 |
1.5 |
0.9~1.6 |
9.8 |
|
30%GFPA66 |
0.2~0.8 |
0.5~1.3 |
- |
|
PA610 |
1.0~2.0 |
0.4~0.5 |
- |
|
30%GFPA610 |
0.2~0.6 |
0.17~0.28 |
- |
|
PA1010 |
1.3~2.3 |
0.2~0.4 |
1.28; |
|
30%GFPA1010 |
0.3~0.6 |
0.4~1.0 |
- |
|
POM |
2.0~2.5 |
0.4~0.45 ; |
9.9 |
|
20%GFPOM |
1.3~2.8 |
- |
- |
|
PBT |
0.44 |
0.035 |
- |
|
25%GFPBT |
0.20 |
0.032 |
- |
|
PSF |
0.5~0.6 |
0.12~0.22 |
5.5~5.9 |
|
30%GFPSF |
0.3~0.4 |
<0.1 |
- |
|
LCP |
0~0.006 |
- |
- |
|
PS |
0.2~0.6 |
0.05 |
6.0~8.0 |
|
HIPS |
0.2~0.6 |
0.1~0.3 |
3.4~21.0 |
|
20%~30%GFPS |
0.1~0.2 |
0.05~0.07 |
1.8~4.5 |
|
AS |
0.2~0.7 |
- |
3.6~3.8 |
|
20%30%GFPS |
0.1~0.2 |
- |
2.7~3.8 |
|
ABS |
0.3~0.8 |
­­0.35 |
9.5~13.0 |
|
20%40%GFABS |
0.1~0.2 |
- |
2.9~3.6 |
|
PMMA |
0.2~0.8 |
0.3~0.37 |
5.0~9.0 |
|
PC |
0.5~0.7 |
0.18 |
6.6 |
|
10%40%GFPC |
0.1~0.3 |
0.09~0.15 |
1.7~4.0 |
|
PET |
0.13 |
- |
- |
|
25%GFPET |
0.10 |
- |
- |
|
氯化聚醚 |
0.4~0.8 |
<0.01 |
- |
|
PES |
0.5~0.8 |
1.8 |
5.5 |
|
PPO |
0.4~0.7 |
0.06 |
5 |
|
PI |
0.3 |
0.11 |
3~5 |
|
HPVC |
0.6~1.0 |
0.07~0.4 |
5 |
|
SPVC |
1.5~2.5 |
0.15~0.75 |
1 |
表2 热固性塑料的收缩率及热膨胀系数
|
成型材料 |
收缩率/% |
热膨胀系数/(×10 -5 K -1 ) |
|
|
树脂 |
增强材料 |
||
|
酚醛 |
木粉 |
0.4~0.9 |
3.0~4.5 |
|
酚醛 |
玻纤 |
0.01~0.4 |
0.8~1.6 |
|
脲醛 |
纤维素 |
0.6~1.4 |
2.2~3.6 |
|
密胺 |
纤维素 |
0.5~1.5 |
4.0 |
|
环氧 |
玻纤 |
0.1~0.5 |
1.1~3.5 |
|
聚酯 |
玻纤 |
0.1~0.2 |
2.~3.3 |
|
DAP |
玻纤 |
0.1~0.5 |
1.0~3.6 |
由于塑料的收缩大小受成型条件影响比较大,因而其收缩率不是一个固定值,而是一 个范围,有时收缩率的变化范围很大,最大可相差 2—4 倍。 所以说收缩率具有不准确性,因不同加工条件变化很大,很难测出准确的固定值。回复“精度”,查询更多相关文章2)平均收缩率
对于一个模具设计者而 言,在具体设计时,一般可选取平均收缩率。当然,如果对具体成型方法十分清楚,也可以从表1和表2中所给的收缩率范围内取一个比较接近值。
例如,以HDPE 为例,其收缩率范围从表1中查出为2%—5%之间,其平均收缩率为
3%—5%;如果具体成型过程中,各种成型条件可使成型收缩率增大,则可选取4%为具体收缩率;如果具体成型条件有利于成型收缩率的减小,则可选取2.5%为具体收缩率。当然,后一种选取方法难度比较大。
文章源于百度文库,艾邦高分子整理编辑
如涉及版权,请联系我们删除,联系邮箱:info@polytpe.com
推荐阅读:
加入工程塑料交流群,请加微信:18320865613 或 15712009605,并注明“塑料+公司”
长按二维码,加入工程塑料交流群
阅读原文,加入工程塑料交流群
↓↓↓
始发于微信公众号:艾邦高分子